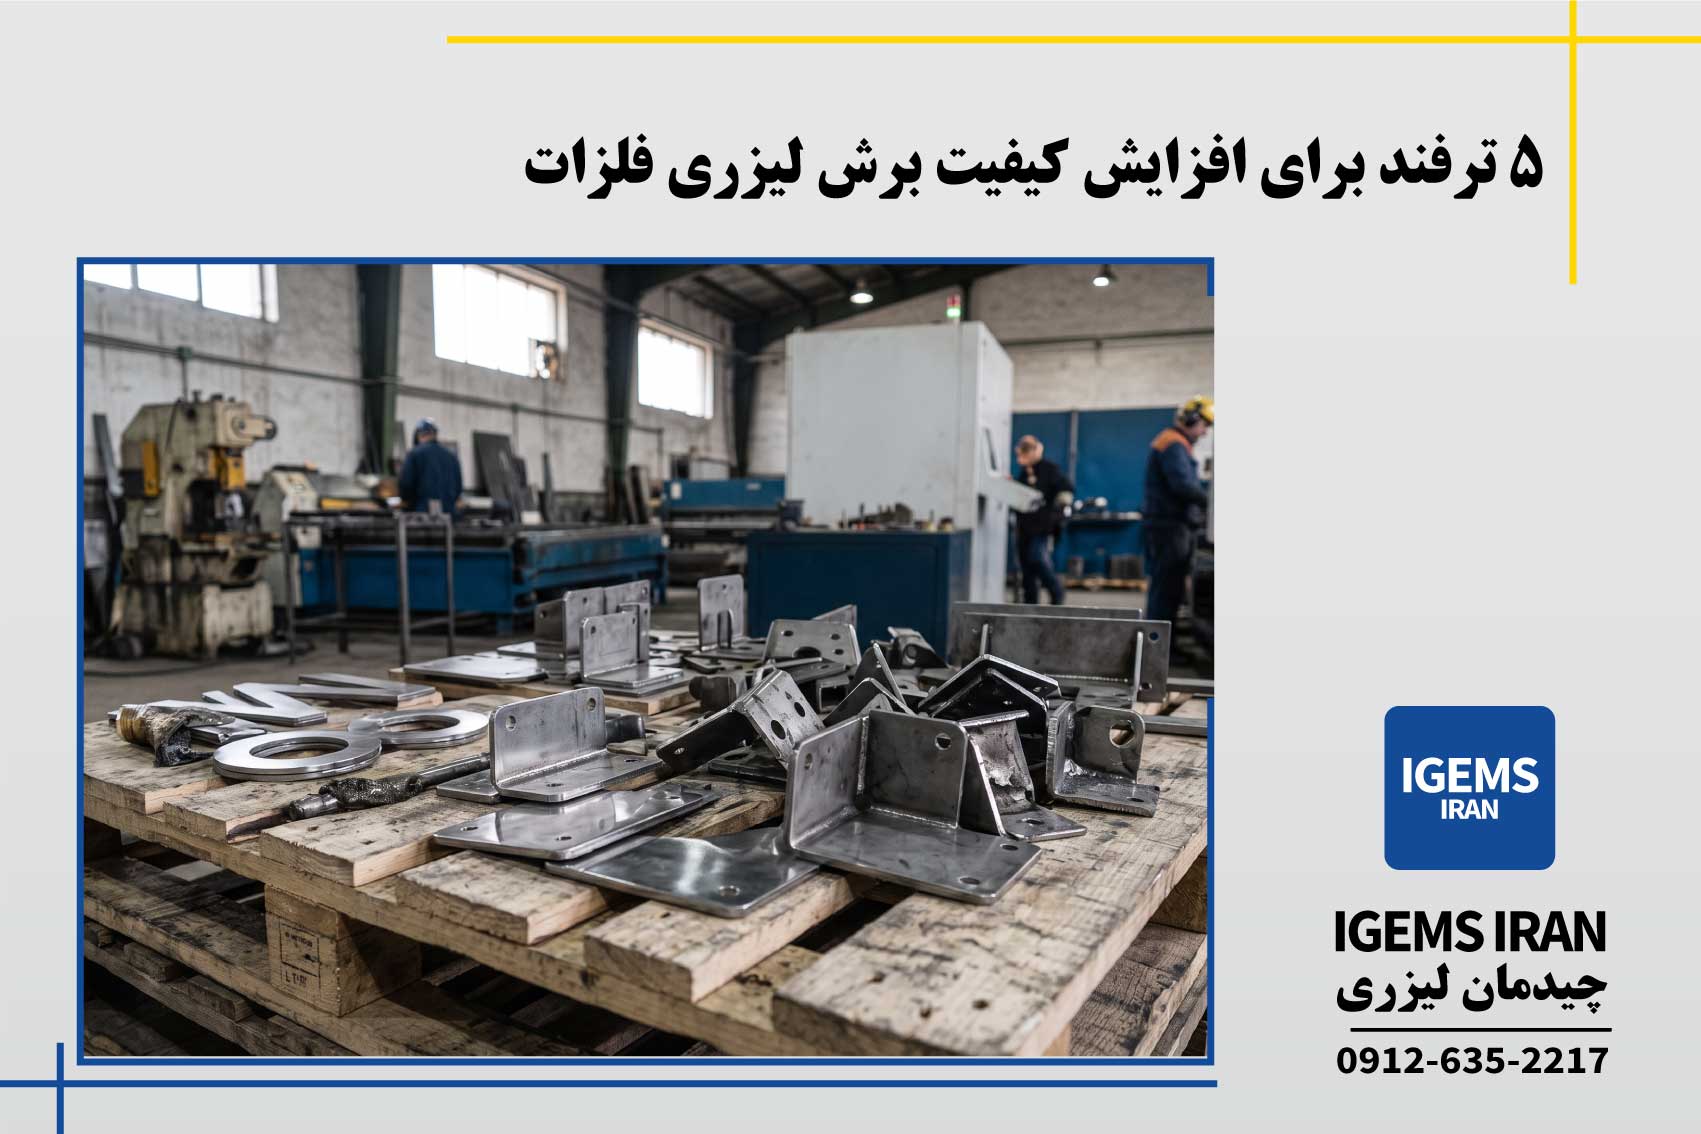
اگر به عنوان اپراتور یا مدیر پای دستگاه برش لیزر فایبر ایستادهاید، حتماً میدانید که کیفیت لبههای برش، امضای کارگاه شماست. مشتریان شما به دنبال قطعاتی با لبههای آینهای، بدون سوختگی و کاملاً گونیا هستند.
اما رسیدن به این کیفیت بینقص، همیشه هم کار سادهای نیست. گاهی اوقات با وجود تنظیمات ظاهراً درست، قطعات پر از پلیسههای تیز و خشن میشوند. تمیز کردن این پلیسهها با سنگ فرز، هم زمانبر است و هم سود شما را نابود میکند.
در این مقاله جامع، قرار است بهترین و کاربردیترین ترفندهای افزایش کیفیت برش لیزری را با هم بررسی کنیم. با من همراه باشید تا رازهای یک برش تمیز را یاد بگیرید و محصولات کارگاهتان را بیرقیب کنید!
چرا کیفیت برش در دستگاه لیزر فایبر افت میکند؟
برای اینکه بتوانیم کیفیت را بالا ببریم، اول باید بدانیم چه عواملی باعث افت آن میشوند. دستگاه لیزر ترکیبی از نور، حرارت، گاز و حرکت مکانیکی است.
وقتی پرتو لیزر با فلز برخورد میکند، باید در کسری از ثانیه آن را ذوب کند. سپس گاز کمکی وارد عمل شده و این مواد مذاب را به بیرون میراند.
[چگونه توان لیزر بر کیفیت و سرعت برش تأثیر میگذارد؟]
اگر هر یک از این عوامل (قدرت ذوب، فشار گاز یا سرعت حرکت) به درستی تنظیم نشده باشند، هماهنگی سیستم به هم میریزد. نتیجه این ناهماهنگی، ایجاد خطوط مواج روی لبهها، سوختگی و یا پلیسه در زیر ورق است.
پیشنیازهای سختافزاری برای داشتن یک برش بینقص
پیش از دستکاری تنظیمات در نرمافزار، باید از سلامت سختافزار خود مطمئن شوید. هیچ نرمافزاری نمیتواند قطعات کثیف و خراب را جبران کند.
بسیاری از افت کیفیتها در کارگاه، به دلیل عدم رعایت نظافت روزانه است. بیایید دو ترفند سختافزاری مهم را با هم مرور کنیم.
تمیزی قطعات اپتیک و شیشه محافظ (Protective Lens)
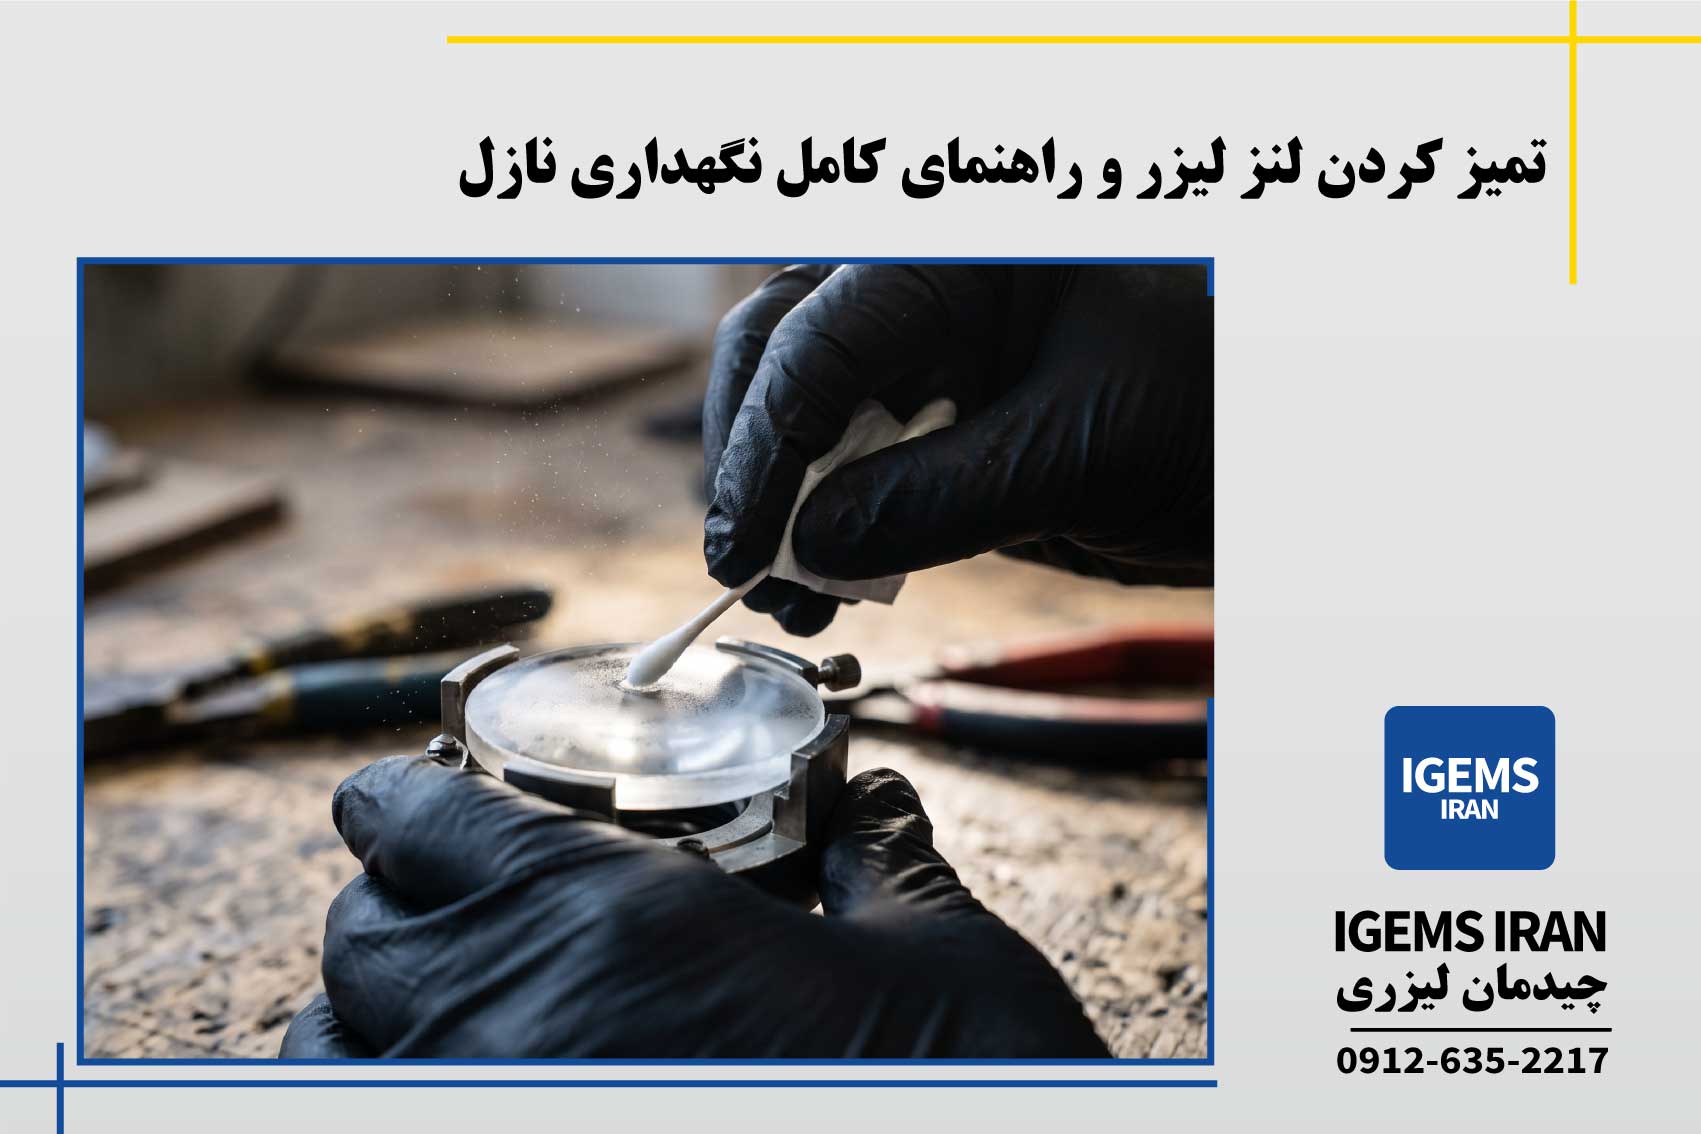
شیشه محافظ، پایینترین لنز در هد دستگاه است که در برابر گرد و غبار و جرقهها قرار دارد. اگر این شیشه حتی یک لکه کوچک داشته باشد، پرتو لیزر پراکنده میشود.
پراکنده شدن پرتو یعنی کاهش قدرت نفوذ! برای داشتن یک برش تمیز و براق، باید شیشه محافظ شما مثل الماس بدرخشد. هر روز در ابتدای شیفت، این شیشه را با دستمال مخصوص و ایزوپروپیل الکل به آرامی تمیز کنید.
انتخاب نازل مناسب و اهمیت حیاتی سنتر بودن
نازل دستگاه وظیفه دارد گاز کمکی را دقیقاً به نقطه ذوب هدایت کند. استفاده از یک نازل فرسوده و دفرمه شده، جریان گاز را متلاطم کرده و کیفیت لبهها را نابود میکند.
[آموزش سنتر کردن نازل در نرم افزار Cypcut]
همچنین، پرتو لیزر باید دقیقاً از مرکز دایرهی نازل خارج شود که به آن سنتر بودن (Centering) میگویند. اگر پرتو سنتر نباشد، دستگاه در یک جهت خوب میبرد و در جهت دیگر، لبهها را خراب و پر از پلیسه میکند. همیشه پیش از شروع کار، سنتر بودن را با چسب شیشهای چک کنید.

ترفندهای نرمافزاری و تنظیم پارامترهای برش
حالا که سختافزار ما در بهترین حالت است، باید به سراغ تنظیمات کنترلر (مثل CypCut) برویم. در اینجا ترفندهای افزایش کیفیت برش لیزری خودشان را نشان میدهند.
شما باید سه ضلع مثلث طلایی برش (سرعت، توان و فوکوس) را به درستی در کنار هم قرار دهید.
پیدا کردن نقطه طلایی فوکوس (Focus Position)
محل تمرکز پرتو لیزر در ضخامت ورق، تاثیر شگرفی روی زاویه و تمیزی لبهها دارد. اگر فوکوس اشتباه باشد، لبههای شما کج و V شکل در خواهند آمد.
[برش بدون پلیسه (Dross-Free): راهنمای کامل تنظیم گاز، سرعت و توان]
به عنوان یک قانون کلی، برای برش آهن ضخیم با گاز اکسیژن، نقطه فوکوس را بالای ورق (مثبت) قرار دهید. این کار باعث میشود درز برش گشادتر شده و مذاب راحتتر خارج شود. اما برای برش استیل با نیتروژن، فوکوس باید زیر ورق (منفی) باشد تا گاز با قدرت به عمق فلز نفوذ کند.
مدیریت سرعت حرکت دستگاه لیزر
یکی از بزرگترین اشتباهات اپراتورها، بالا بردن بیدلیل سرعت برای زودتر تمام شدن کار است! سرعت حرکت هد باید کاملاً با قدرت سورس لیزر متناسب باشد.
[9 مشکل مهم ناشی از سرعت اشتباه در برش لیزر]
اگر سرعت خیلی بالا باشد، شیارهای روی لبه برش به سمت عقب کج میشوند و در زیر کار، پلیسههای سخت به وجود میآید. اگر سرعت خیلی پایین باشد، فلز بیش از حد داغ شده و لبهها میسوزند. همیشه با تغییرات ۱۰ درصدی سرعت، کیفیت را تست کنید تا به بهترین حالت برسید.
تنظیم فشار گاز بر اساس جنس متریال
گاز کمکی فقط برای دور کردن مذاب نیست، بلکه کیفیت نهایی سطح را تعیین میکند. افت فشار گاز، سریعترین راه برای خراب شدن قطعه شماست.
برای برش استیل، به فشار بسیار بالای نیتروژن (بیش از ۱۴ بار) نیاز دارید تا لبههایی سفید و براق داشته باشید. اما برای آهن، گاز اکسیژن باید با فشار بسیار پایین (زیر ۱ بار) استفاده شود تا از سوختگی لبهها جلوگیری گردد.
نقش شگفتانگیز چیدمان در کاهش هزینهها و افزایش سرعت
تا اینجا تمام ترفندهای دستگاه را یاد گرفتیم. اما بگذارید یک راز بزرگ صنعتی را با شما در میان بگذارم: بهترین کیفیت برش هم نمیتواند جلوی ضررهای ناشی از دورریز ورق را بگیرد!
شما ورقهای فلزی بسیار گرانقیمتی را خریداری میکنید. اگر قطعات به صورت دستی و غیرفشرده روی ورق چیده شوند، بخش زیادی از سرمایه شما به شکل ضایعات دور ریخته میشود.
[چیدمان هوشمند (Nesting) چیست و چگونه هزینههای تولید را نصف میکند؟]
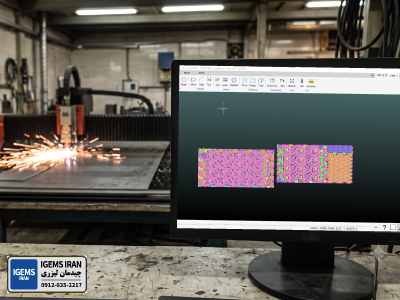
اینجاست که ناجی کارگاه شما، یعنی نرمافزار قدرتمند آیجمزایران (IGEMS IRAN) وارد میدان میشود. رسالت مطلق این نرمافزار، کاهش بینظیر پرت ورق و افزایش خیرهکننده سرعت چیدمان است.
چگونه آیجمزایران ورقهای شما را نجات میدهد؟
نرمافزار ایجمزایران تخصصیترین ابزار چیدمان (Nesting) برای دستگاههای برش لیزر فلزات است. الگوریتمهای هوشمند این برنامه، قطعات را به فشردهترین شکل ممکن در کنار هم قفل میکنند.
وقتی شما فایلهای خود را با igems چیدمان میکنید، کمترین فضای خالی روی ورق باقی میماند. این یعنی از یک ورق استاندارد، قطعات بسیار بیشتری تولید کردهاید و هزینههای متریال خود را به شدت پایین آوردهاید.
سرعت بینظیر و استفاده حداکثری از ضایعات
یکی دیگر از شاهکارهای igems iran، امکان استفاده از تکه ورقهای نامنظم و باقیمانده (پرتها) در کارگاه است. شما میتوانید قطعات جدید را دقیقاً درون این ضایعات نامنظم چیدمان کنید!
علاوه بر این، سرعت فرآیند چیدمان با نرمافزار igemsiran به قدری بالاست که طراح شما در کسری از ثانیه فایلها را آماده میکند. با استفاده از آیجمز ایران، هم سرعت کار بالا میرود و هم سود خالص شما با کاهش دورریز متریال، چند برابر میشود.
ترفندهای اپراتوری برای جلوگیری از تاب برداشتن ورق
یکی از مشکلاتی که کیفیت برش را نابود میکند، داغ شدن بیش از حد ورق و تاب برداشتن آن در حین کار است. وقتی ورق تاب برمیدارد، سنسور خازنی دچار خطا شده و لبههای کار خراب میشود.
این مشکل معمولاً در ورقهای نازک و هنگام برش قطعات ریز و متراکم رخ میدهد. برای جلوگیری از این اتفاق، باید از تکنیک توزیع حرارت استفاده کنید.
در نرمافزارهای چیدمان حرفهای مانند ایجمز، میتوانید مسیر حرکت هد را طوری برنامهریزی کنید که تمام سوراخها در یک نقطه متمرکز نشوند. لیزر باید روی کل ورق بچرخد تا حرارت در یک ناحیه جمع نشود و کیفیت کار حفظ گردد.
جدول عیبیابی سریع و راهحلهای افزایش کیفیت
برای اینکه در کارگاه سرعت عمل داشته باشید، یک جدول کاربردی از مشکلات رایج و ترفندهای حل آنها آماده کردهایم. این جدول را همیشه به خاطر بسپارید:
|
مشکل ظاهری قطعه پس از برش |
علت احتمالی افت کیفیت
|
ترفند و راهحل فوری
|
| ایجاد پلیسه سخت در زیر ورق | سرعت بالا یا فوکوس نامناسب |
کاهش ۱۰ درصدی سرعت و چک کردن نقطه فوکوس |
|
سوختگی شدید لبهها (آهن) |
فشار زیاد اکسیژن یا سرعت پایین | کاهش فشار گاز اکسیژن و بالا بردن ملایم سرعت |
| زرد یا سیاه شدن لبههای استیل | افت فشار نیتروژن یا کثیفی گاز |
افزایش فشار نیتروژن و اطمینان از خلوص بالای آن |
|
لبههای کج و شیبدار (V شکل) |
سنتر نبودن پرتو یا فوکوس غلط | سنتر کردن مجدد نازل با چسب شیشهای |
| مصرف بالای ورق و اتلاف سرمایه | چیدمان دستی و غیرحرفهای |
استفاده از ایجمزایران برای کاهش فوری پرت ورق |
جمعبندی
در این مقاله، طلاییترین ترفندهای افزایش کیفیت برش لیزری را با هم مرور کردیم. دیدیم که یک برش آینهای، حاصل هماهنگی دقیق بین سختافزار تمیز، لنزهای سالم و پارامترهای نرمافزاری بهینه است.
همیشه نظافت دستگاه را در اولویت قرار دهید. سنتر کردن نازل، تمیز کردن شیشه محافظ و بررسی فشار گاز، کارهای سادهای هستند که کیفیت شما را از رقبا متمایز میکنند.
و در نهایت فراموش نکنید؛ تولید قطعات باکیفیت عالی است، اما اگر این قطعات با دورریز بالای ورق همراه باشند، شما در حال ضرر دادن هستید! با نصب نرمافزار بیرقیب آیجمز ایران، وظیفه کاهش پرت ورق و فشردهسازی چیدمان را به هوش مصنوعی بسپارید. igems با سرعت شگفتانگیز خود، سودآوری کارگاه شما را تضمین میکند.
سوالات متداول (FAQ)
– آیا استفاده از ورقهای زنگزده روی کیفیت برش لیزر تاثیر دارد؟
بله، به شدت! زنگزدگی، چربی و رنگ روی ورق، رفتار پرتو لیزر و سنسور خازنی را تغییر میدهد. ورقهای زنگزده معمولاً باعث ایجاد پلیسه و افت کیفیت لبهها میشوند. در صورت امکان از ورقهای روغنی و تمیز استفاده کنید.
– چرا با وجود سرعت و توان مناسب، باز هم در برش استیل مشکل دارم؟
اگر تنظیمات نرمافزاری درست است، به احتمال زیاد مشکل از خلوص گاز نیتروژن شماست. نیتروژن برای برش استیل باید خلوص ۹۹.۹۹ درصد داشته باشد. وجود حتی مقدار کمی اکسیژن در کپسول نیتروژن، باعث سیاه شدن لبههای استیل میشود.
– چگونه نرمافزار آیجمزایران سرعت کارگاه را افزایش میدهد؟
نرمافزار igems iran با الگوریتمهای اتوماتیک خود، نیاز به دخالت دستی طراح را به حداقل میرساند. فایلهایی که در روش سنتی ساعتها زمان برای چیدمان نیاز داشتند، در این نرمافزار در چند ثانیه به صورت فوقفشرده چیده میشوند. این کار فایلها را سریعتر به دستگاه رسانده و راندمان تولید را بالا میبرد.
اگر در حوزه برش لیزر و چیدمان قطعات فعالیت میکنید، حتماً میدانید که کاهش پرت ورق، افزایش سرعت چیدمان و سازگاری نرمافزار با دستگاههای مختلف چقدر اهمیت دارد. IGEMS IRAN یک نرمافزار تخصصی چیدمان قطعات برش لیزری است که به شما کمک میکند تا هزینههای تولید را کاهش دهید، سرعت کار را بالا ببرید و از هر ورق، بیشترین بهره را ببرید.
💡 همین حالا نسخه تست رایگان را دریافت کنید! برای دریافت نسخه تست، کافیست با پشتیبانی ما تماس بگیرید یا از طریق صفحه دانلود رایگان نرم افزار IGEMS اقدام کنید. مشاوران ما آماده پاسخگویی به شما هستند!
🆔 برای دنبال کردن آخرین اخبار و آموزشها، ما را در اینستاگرام دنبال کنید.
📞 تماس با پشتیبانی: 2217-635-0912