آیا شما هم در تنظیم فشار گاز دستگاه خود دچار تردید هستید؟ تنظیم نبودن گاز کمکی، لبههای استیل را سیاه یا پر از پلیسه میکند. با این حال، جای نگرانی نیست.
برش ورق استیل نیازمند فشار بالایی از گاز خنثی است. این فشار بالا مواد مذاب را به سرعت دور میکند. در نتیجه، لبههای قطعه کاملاً براق و سفید باقی میمانند.
در این مقاله، بررسی میکنیم که فشار گاز نیتروژن برای برش استیل چقدر است. با من همراه باشید تا اعداد استاندارد را یاد بگیرید. بنابراین، کیفیت برش کارگاه خود را به اوج برسانید!
چرا در برش استیل به فشار بالای گاز نیاز داریم؟
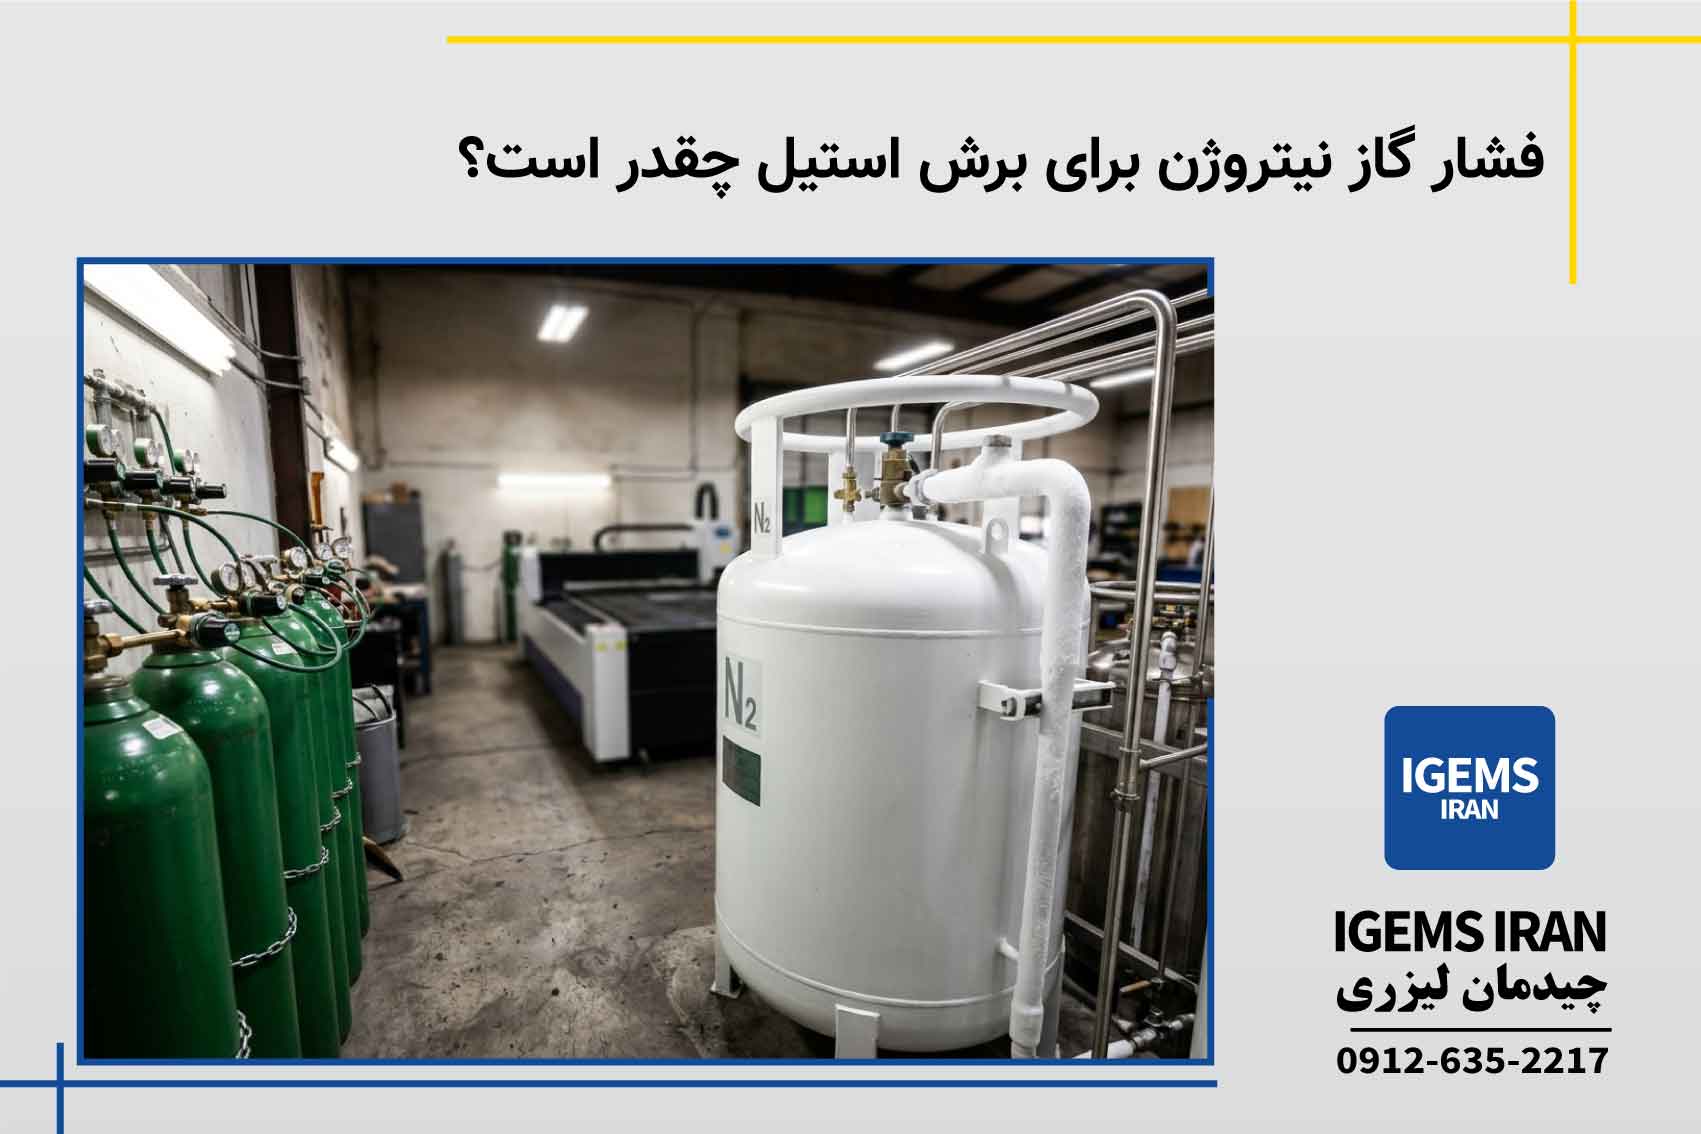
گاز نیتروژن برخلاف اکسیژن، هیچ واکنشی با آهن و کروم ایجاد نمیکند. این گاز کاملاً خنثی است و فقط نقش خنککننده و دورکننده مذاب را دارد.
[نقش اکسیژن، نیتروژن و هوای فشرده در برش لیزری فلزات]
برای خارج کردن مذاب از عمق شیار برش، شما به نیروی مکانیکی قوی نیاز دارید. این نیرو فقط توسط فشار زیاد گاز تامین میشود. اگر فشار کم باشد، مذاب به زیر ورق میچسبد.
مقدار استاندارد فشار نیتروژن برای ضخامتهای مختلف
پاسخ دقیق به این سوال به ضخامت ورق شما بستگی دارد. با این حال، به طور کلی فشار نیتروژن باید بین ۱۲ تا ۲۲ بار (Bar) تنظیم شود. بیایید جزئیات را بررسی کنیم.
۱. برش استیل نازل (۱ تا ۳ میلیمتر)
برای ورقهای نازک، سرعت برش بسیار بالا است. بنابراین، شما به فشار گاز زیادی نیاز دارید تا مذاب عقب نماند. فشار استاندارد برای این ضخامت بین ۱۲ تا ۱۴ بار است.
[آموزش تنظیم پارامتر برش لیزر برای استیل (جدول کامل ضخامتهای مختلف)]
۲. برش استیل متوسط (۴ تا ۸ میلیمتر)
با افزایش ضخامت، مقاومت متریال بیشتر میشود. در نتیجه، پرتو لیزر انرژی بیشتری مصرف میکند. برای این ضخامتها، فشار گاز باید روی ۱۶ تا ۱۸ بار تنظیم گردد.
۳. برش استیل ضخیم (بالای ۱۰ میلیمتر)
برش ورقهای ضخیم بسیار حساس است. برای خارج کردن حجم زیادی از مذاب، به حداکثر توان گاز نیاز دارید. فشار مناسب در این حالت بین ۲۰ تا ۲۲ بار (و حتی بالاتر) است.
عوارض تنظیم اشتباه فشار گاز نیتروژن
اگر فشار گاز با ضخامت ورق همخوانی نداشته باشد، مشکلات زیادی ایجاد میشود. شناخت این عوارض به عیبیابی سریع دستگاه کمک میکند.
-
فشار بیش از حد پایین : لبههای زیرین قطعه پر از پلیسههای سخت و خشن میشود. همچنین ممکن است لبهها زرد یا مایل به قهوهای شوند.
-
فشار بیش از حد بالا : اگرچه لبهها تمیز میشوند، اما مصرف گاز به شدت افزایش مییابد. این موضوع هزینههای جاری کارگاه را به طور غیرمنطقی بالا میبرد.
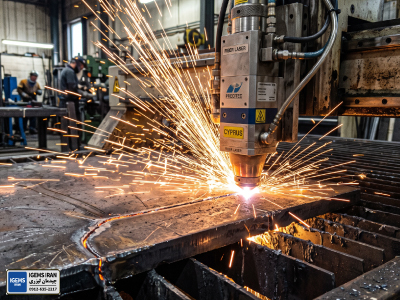
کاهش هزینههای گاز با چیدمان هوشمندانه
گاز نیتروژن یکی از گرانترین اقلام مصرفی در کارگاه است. مصرف بیرویه آن سود شما را نابود میکند. شما باید مسافت برش را به حداقل برسانید.
چیدمان دستی قطعات، مسیرهای اضافهای برای دستگاه میسازد. این مسیرهای طولانی، یعنی هدر رفتن حجم زیادی از گاز. بنابراین، شما به یک سیستم نرمافزاری پیشرفته نیاز دارید.
[پیشنهاد لینک داخلی: چیدمان هوشمند (Nesting) چیست و چگونه هزینههای تولید را نصف میکند؟]
در این زمینه، نرمافزار بیرقیب آیجمزایران بهترین انتخاب است. این سیستم، تخصصیترین ابزار چیدمان فلزات در ایران محسوب میشود.
نقش نرمافزار igems iran در کاهش مصرف گاز
الگوریتمهای هوش مصنوعی در نرمافزار igems، مسیرهای حرکتی هد را بهینهسازی میکنند. این برنامه مسافتهای اضافی را حذف میکند. در نتیجه، زمان برش و مصرف گاز به شدت کاهش مییابد.
علاوه بر این، آیجمز ایران قطعات را به صورت مینیاتوری در هم میچیند. این فشردگی بالا، پرت ورق را به صفر نزدیک میکند. با استفاده از igemsiran، سودآوری کارگاه شما کاملاً تضمین میشود.
جدول راهنمای سریع فشار نیتروژن بر اساس ضخامت
برای دسترسی سریع در کارگاه، این جدول را همیشه به خاطر بسپارید. این اعداد یک نقطه شروع استاندارد برای دستگاههای فایبر هستند.
| ضخامت ورق استیل
|
فشار پیشنهادی نیتروژن (Bar)
|
نوع نازل پیشنهادی
|
| ۱ تا ۲ میلیمتر | ۱۲ تا ۱۴ بار | نازل تکلایه (Single) سایز ۱.۲ یا ۱.۵ |
| ۳ تا ۵ میلیمتر | ۱۵ تا ۱۸ بار | نازل تکلایه (Single) سایز ۱.۵ یا ۲.۰ |
| ۶ تا ۱۰ میلیمتر | ۱۹ تا ۲۲ بار | نازل تکلایه (Single) سایز ۲.0 یا بزرگتر |
جمعبندی
در این مقاله بررسی کردیم که فشار گاز نیتروژن برای برش استیل چقدر است. دیدیم که برای ورقهای مختلف، فشاری بین ۱۲ تا ۲۲ بار نیاز است. رعایت این اعداد لبههایی کاملاً براق به شما میدهد.
همیشه از خلوص بالای گاز نیتروژن (۹۹.۹۹ درصد) مطمئن شوید. کپسولهای آلوده کیفیت کار را به شدت خراب میکنند. پیش از شروع کار اصلی، حتماً تست بگیرید.
در نهایت، مدیریت هزینههای گاز و متریال را فراموش نکنید. با نصب نرمافزار ایجمزایران، مسافت برش را کاهش داده و مصرف گاز را کنترل کنید. igems بهترین دستیار شما در صنعت برش فلزات است.
سوالات متداول (FAQ)
– آیا میتوانم برای کاهش هزینه از هوای فشرده به جای نیتروژن استفاده کنم؟
بله، با استفاده از سیستمهای تولید هوای خشک (High-Pressure Air)، اما اکسیژن موجود در هوا باعث زرد شدن یا مات شدن لبههای استیل میشود. برای کارهای لوکس، فقط نیتروژن خالص کاربرد دارد.
– چرا با وجود فشار بالای نیتروژن، لبه استیل سیاه میشود؟
سیاه شدن لبه دو دلیل دارد؛ یا خلوص گاز نیتروژن شما پایین است (دارای ناخالصی اکسیژن است) یا سرعت حرکت هد دستگاه متناسب با توان تنظیم نشده است.
– آیا نرمافزار آیجمزایران تاثیری روی کاهش مصرف گاز دارد؟
بله، کاملاً. نرمافزار igems iran با بهینهسازی مسیر حرکت هد و کاهش مسافتهای اضافی، زمان برش را کوتاه میکند. این کار به صورت مستقیم مصرف گاز کمکی را کاهش میدهد.
اگر در حوزه برش لیزر و چیدمان قطعات فعالیت میکنید، حتماً میدانید که کاهش پرت ورق، افزایش سرعت چیدمان و سازگاری نرمافزار با دستگاههای مختلف چقدر اهمیت دارد. IGEMS IRAN یک نرمافزار تخصصی چیدمان قطعات برش لیزری است که به شما کمک میکند تا هزینههای تولید را کاهش دهید، سرعت کار را بالا ببرید و از هر ورق، بیشترین بهره را ببرید.
💡 همین حالا نسخه تست رایگان را دریافت کنید! برای دریافت نسخه تست، کافیست با پشتیبانی ما تماس بگیرید یا از طریق صفحه دانلود رایگان نرم افزار IGEMS اقدام کنید. مشاوران ما آماده پاسخگویی به شما هستند!
🆔 برای دنبال کردن آخرین اخبار و آموزشها، ما را در اینستاگرام دنبال کنید.
📞 تماس با پشتیبانی: 2217-635-0912