آیا شما هم با برش استیل مشکل دارید؟ تمیز کردن پلیسهها زمان زیادی از شما میگیرد. با این حال، جای هیچ نگرانی نیست.
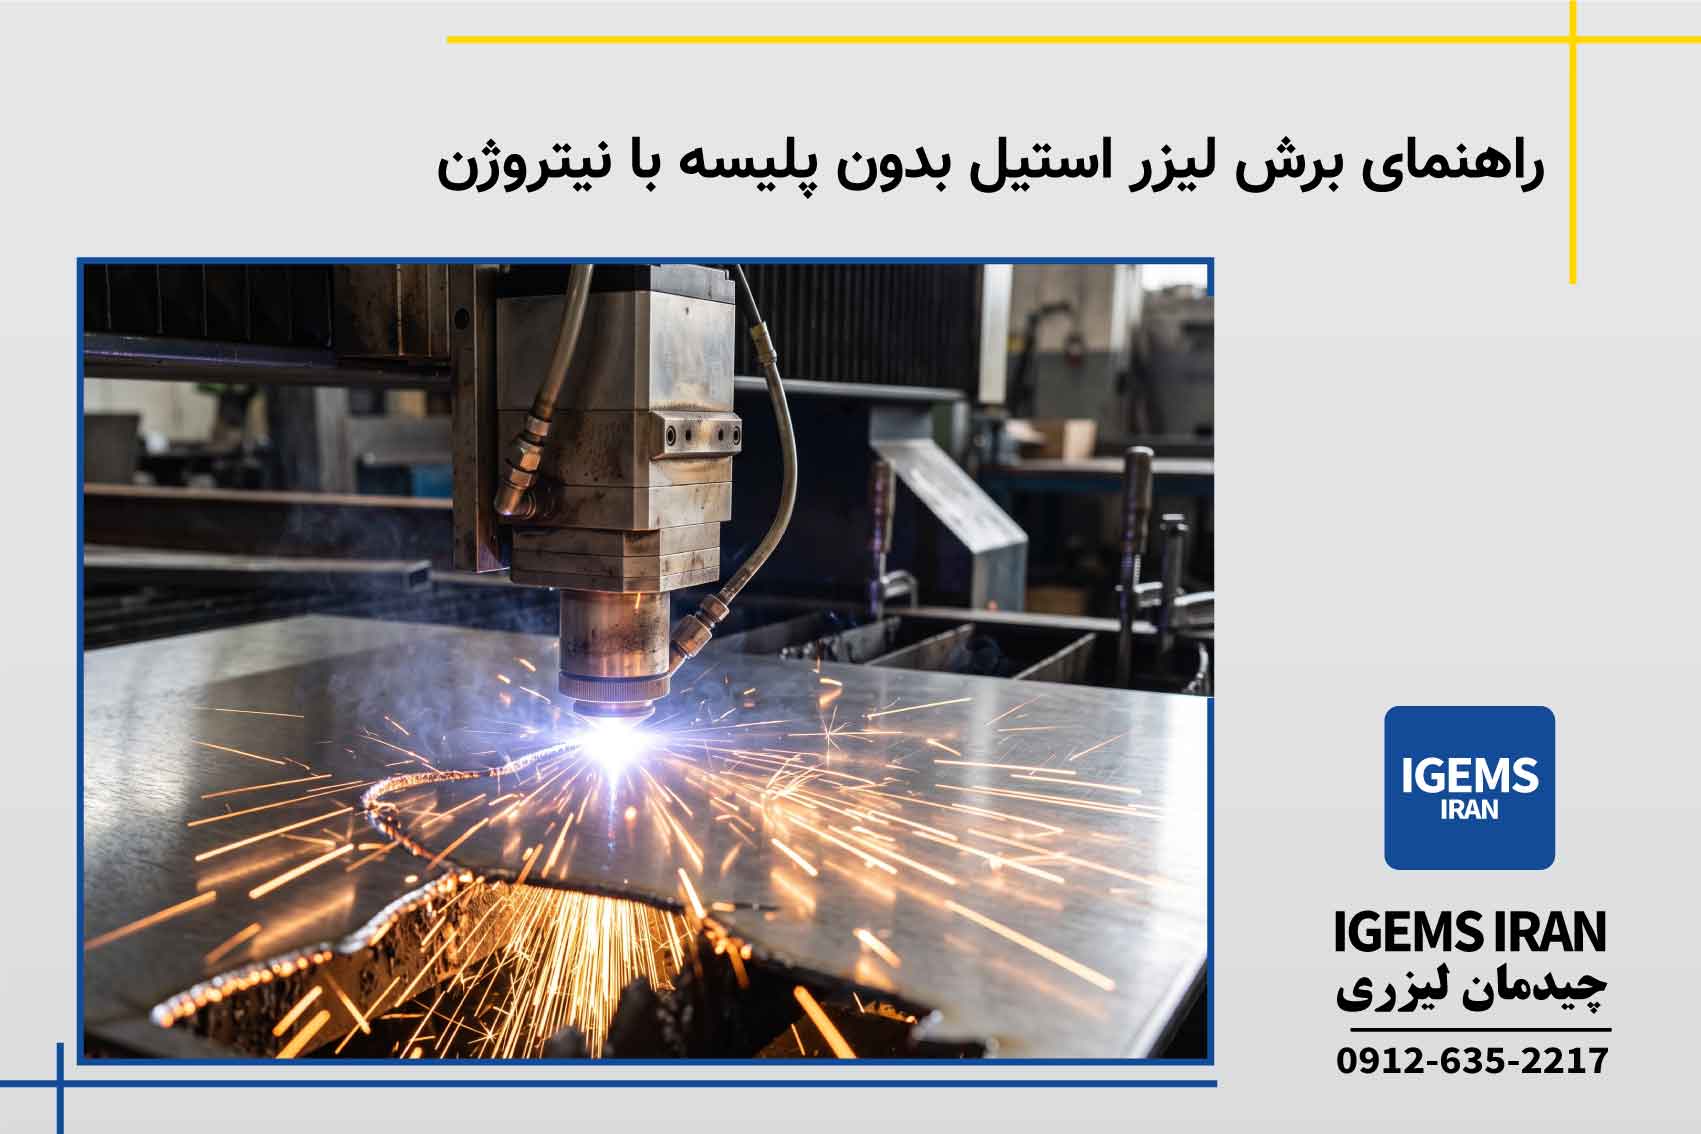
برش لیزر استیل بدون پلیسه با نیتروژن، کاملا امکانپذیر است. شما فقط باید قلقهای دستگاه را به خوبی بشناسید. بنابراین، با من همراه باشید تا این ترفندها را یاد بگیرید.
در این مقاله، بهترین تنظیمات را بررسی میکنیم. در نتیجه، شما میتوانید قطعاتی با لبههای کاملاً آینهای تحویل مشتری بدهید!
چرا استیل در برش لیزر پلیسه میزند؟
ورق استیل مقاومت حرارتی بسیار بالایی دارد. در نتیجه، برای ذوب شدن به انرژی و حرارت زیادی نیاز دارد. اگر این مواد مذاب سریعاً خارج نشوند، به زیر ورق میچسبند.
این مواد چسبیده، همان پلیسههای دردسرساز هستند. علاوه بر این، استفاده از گاز نامناسب باعث سیاه شدن لبهها میشود. بنابراین، باید گاز درستی انتخاب کنید.
نقش معجزهآسای نیتروژن در برش استیل
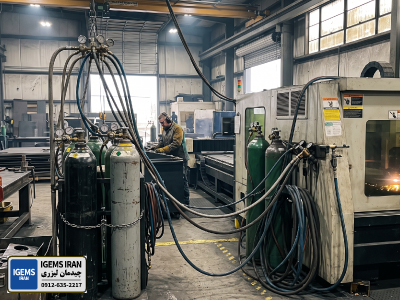
گاز نیتروژن در برش استیل یک قهرمان واقعی است. این گاز کاملاً خنثی است. بنابراین، هیچ واکنش شیمیایی با فلز داغ نشان نمیدهد.
[نقش اکسیژن، نیتروژن و هوای فشرده در برش لیزری فلزات]
نیتروژن مواد مذاب را با قدرت از شیار خارج میکند. در نتیجه، لبههای استیل کاملاً براق و سفید باقی میمانند. این کار از اکسید شدن ورق به طور کامل جلوگیری میکند.
فشار مناسب گاز نیتروژن چقدر است؟
برای برش استیل، شما به فشار گاز بالایی نیاز دارید. فشار نیتروژن باید معمولاً بالای ۱۴ بار (Bar) باشد. این فشار بالا، پلیسهها را به سرعت دور میکند.
مثلث طلایی تنظیمات برای برش بدون پلیسه
برای رسیدن به کیفیت عالی، باید سه عامل را تنظیم کنید. این عوامل سرعت، توان و فوکوس هستند. بیایید آنها را دقیق بررسی کنیم.
[آموزش تنظیم پارامتر برش لیزر برای استیل (جدول کامل ضخامتهای مختلف)]
تنظیم این سه پارامتر، ضامن کیفیت کار شماست.
۱. تنظیم دقیق نقطه فوکوس (Focus)
در برش استیل با نیتروژن، فوکوس بسیار مهم است. شما باید نقطه فوکوس را زیر ورق (منفی) تنظیم کنید. این کار به نفوذ گاز به عمق شیار برش کمک میکند.
۲. تنظیم سرعت و توان لیزر
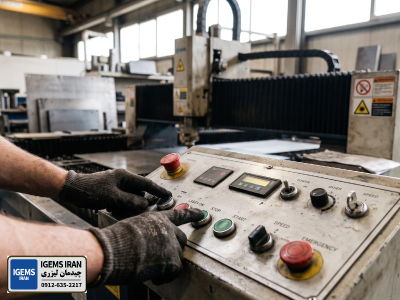
سرعت برش باید کاملاً با توان دستگاه هماهنگ باشد. اگر سرعت خیلی پایین باشد، حرارت لبهها را میسوزاند. در نتیجه، پلیسه ایجاد میشود.
[چگونه توان لیزر بر کیفیت و سرعت برش تأثیر میگذارد؟]
از سوی دیگر، سرعت خیلی بالا باعث بریدگی ناقص میشود. بنابراین، سرعت را به صورت پلهای تنظیم و تست کنید. تعادل این دو عامل حیاتی است.
اهمیت استفاده از نازل مناسب (Nozzle)
برای برش با گاز نیتروژن، حتماً از نازل تکلایه (Single) استفاده کنید. نازل تکلایه جریان گاز را با قدرت بیشتری هدایت میکند.
استفاده از نازل دولایه در اینجا کاملاً اشتباه است. نازل دولایه گاز را پخش کرده و باعث افت کیفیت میشود. بنابراین، قطعات مصرفی را درست انتخاب کنید.
کاهش هزینهها و مهار ضایعات ورق استیل
تنظیمات درست دستگاه بسیار عالی است. با این حال، اگر چیدمان شما ضعیف باشد، ورق گرانقیمت استیل هدر میرود. دورریز متریال، سود شما را نابود میکند.
شما نباید قطعات را به صورت دستی بچینید. برای رفع این مشکل، شما به یک نرمافزار هوشمند و تخصصی نیاز دارید.
[چطور آیجمز ایران کمترین ضایعات را میدهد؟|دانلود رایگان آیجمز]
نرمافزار قدرتمند آیجمزایران بهترین انتخاب برای کارگاه شماست. این نرمافزار، تخصصیترین ابزار چیدمان فلزات در ایران است.
آیجمزایران چگونه به سودآوری شما کمک میکند؟
هوش مصنوعی در نرمافزار igems بینظیر عمل میکند. این برنامه قطعات را به صورت تو در تو و مینیاتوری میچیند. بنابراین، هیچ فضای خالی روی ورق باقی نمیماند.
با استفاده از آیجمز ایران، ضایعات ورق به صفر نزدیک میشود. این کاهش شدید پرت ورق، حاشیه سود شما را مستقیماً بالا میبرد.
سرعت بالا در فرآیند چیدمان با igems iran
سرعت آمادهسازی فایلها در ایجمزایران بسیار بالا است. طراح شما در چند ثانیه پروژههای سنگین را چیدمان میکند. در نتیجه، دستگاه لیزر کمتر معطل میماند.
علاوه بر این، شما میتوانید ضایعات قدیمی را دوباره استفاده کنید. نرمافزار igemsiran قطعات را به راحتی درون تکه ورقهای نامنظم میچیند. این یک سرمایهگذاری فوقالعاده برای شماست!
جدول عیبیابی سریع برش استیل
برای سرعت عمل در کارگاه، این جدول را مطالعه کنید. این نکات طلایی شما را نجات میدهند.
| مشکل ایجاد شده در لبه
|
علت احتمالی در تنظیمات
|
راهحل فوری اپراتور
|
| لبهها زرد یا سیاه شدهاند | فشار نیتروژن کم یا خلوص گاز پایین است | افزایش فشار گاز و بررسی خلوص کپسول نیتروژن |
| پلیسههای سخت در زیر کار | سرعت برش بالا یا فوکوس مثبت است | کاهش سرعت و تنظیم فوکوس روی اعداد منفی |
| برش نخوردن کامل ورق | توان کم یا کثیفی شیشه محافظ | افزایش توان لیزر و تمیز کردن لنزهای هد |
جمعبندی
در این مقاله، برش لیزر استیل بدون پلیسه با نیتروژن را آموزش دادیم. دیدیم که استفاده از گاز نیتروژن با فشار بالا چقدر ضروری است. این گاز لبهها را تمیز و خنک نگه میدارد.
همیشه تعادل بین سرعت، توان و نقطه فوکوس را رعایت کنید. قبل از برش نهایی، روی یک قطعه کوچک تست بگیرید. این کار از خرابی ورق اصلی جلوگیری میکند.
در نهایت، مدیریت هزینههای متریال را جدی بگیرید. با نصب نرمافزار ایجمز، ورقهای استیل را بهینهترین شکل ممکن استفاده کنید. igems با کاهش ضایعات، کسبوکار شما را متحول میکند.
سوالات متداول (FAQ)
– آیا میتوانم استیل را با گاز اکسیژن برش دهم؟
بله، اما کیفیت لبهها به شدت افت میکند. اکسیژن باعث سوختن و سیاه شدن شدید لبههای استیل میشود. برای کارهای تزئینی و دقیق، فقط از نیتروژن استفاده کنید.
– چرا نازل در حین برش استیل داغ میشود؟
بازتاب حرارت از سطح استیل باعث داغ شدن نازل میشود. شما باید فاصله برش را تنظیم کنید و در صورت نیاز، از باد خنککننده جانبی هد استفاده نمایید.
– آیا نرمافزار ایجمزایران قابلیت چیدمان قطعات ضخیم استیل را دارد؟
بله، کاملاً. نرمافزار igems iran ضخامت ورق و عرض شیار برش (Kerf) را به دقت محاسبه میکند. در نتیجه، قطعات ضخیم با فاصلههای ایمن و کاملاً متراکم چیده میشوند.
اگر در حوزه برش لیزر و چیدمان قطعات فعالیت میکنید، حتماً میدانید که کاهش پرت ورق، افزایش سرعت چیدمان و سازگاری نرمافزار با دستگاههای مختلف چقدر اهمیت دارد. IGEMS IRAN یک نرمافزار تخصصی چیدمان قطعات برش لیزری است که به شما کمک میکند تا هزینههای تولید را کاهش دهید، سرعت کار را بالا ببرید و از هر ورق، بیشترین بهره را ببرید.
💡 همین حالا نسخه تست رایگان را دریافت کنید! برای دریافت نسخه تست، کافیست با پشتیبانی ما تماس بگیرید یا از طریق صفحه دانلود رایگان نرم افزار IGEMS اقدام کنید. مشاوران ما آماده پاسخگویی به شما هستند!
🆔 برای دنبال کردن آخرین اخبار و آموزشها، ما را در اینستاگرام دنبال کنید.
📞 تماس با پشتیبانی: 2217-635-0912