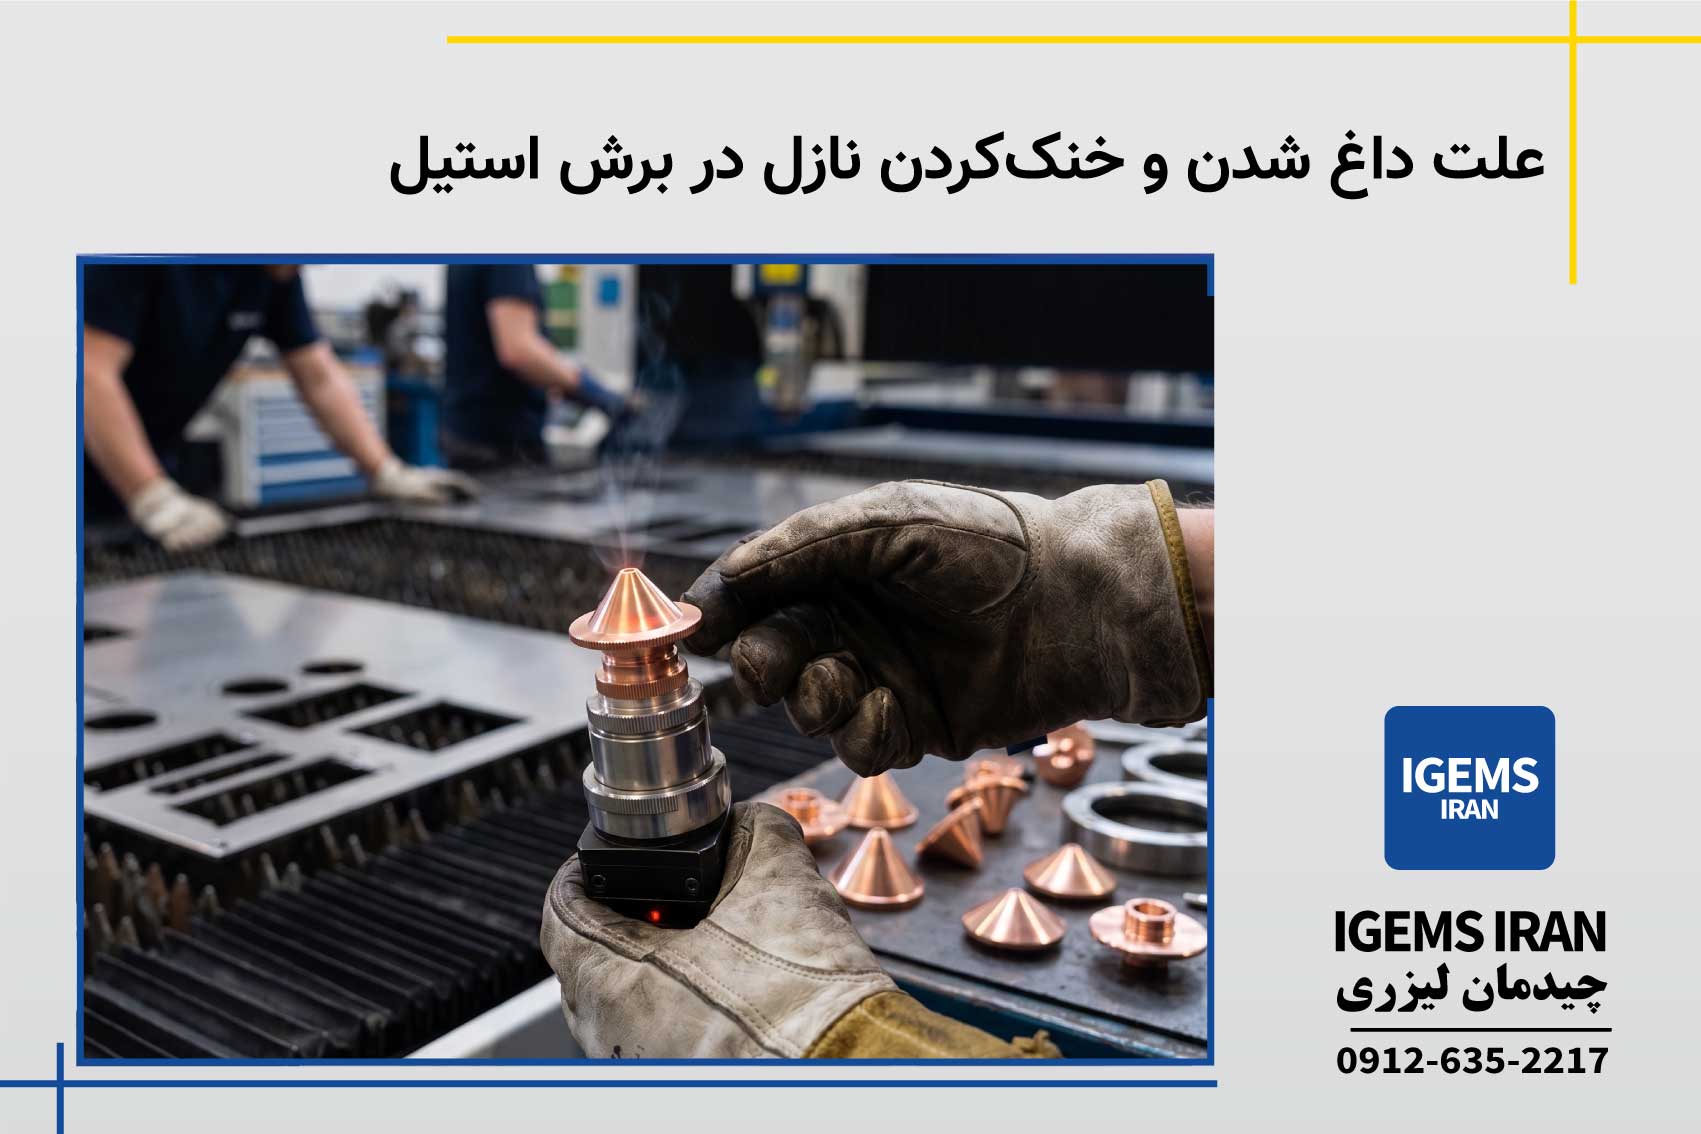
اگر در کارگاه خود مشغول برش ورقهای استیل (Stainless Steel) هستید، حتماً میدانید که این فلز چقدر ارزشمند و سودآور است. اما برش استیل همیشه با یک دردسر بزرگ همراه است: داغ شدن وحشتناک نازل دستگاه!
وقتی نازل بیش از حد گرم میشود، دستگاه مدام با صدای بوق ممتد متوقف شده و خطای سنسور خازنی (Capacitance Alarm) میدهد. این توقفهای پیدرپی، هم اعصاب اپراتور را خرد میکند و هم راندمان تولید را به شدت پایین میآورد.
در این مقاله جامع، قرار است به طور تخصصی مشکل حرارت را حل کنیم. با من همراه باشید تا ترفندهای خنکسازی نازل در برش استیل را به صورت کاملاً عملی و کارگاهی بررسی کنیم و دستگاهتان را به حالت پایدار برگردانیم!
چرا نازل هنگام برش استیل به شدت داغ میشود؟
برش استیل با برش آهن سیاه تفاوتهای فیزیکی بسیار زیادی دارد. برای داشتن لبههای براق در استیل، ما از گاز خنثی نیتروژن (N2) با فشارهای بسیار بالا استفاده میکنیم.
[رفع مشکل بالارفتن دمای نازل هنگام برش کاری]
برخلاف اکسیژن، نیتروژن هیچ کمکی به سوختن و ایجاد حرارت نمیکند. بنابراین تمام بار ذوب کردن فلز، روی دوش سورس لیزر است. شما برای برش استیل به توان (Power) بسیار بالایی نیاز دارید.
از طرفی، ورق استیل به شدت نور و حرارت را بازتاب میدهد (Reflective). وقتی توان لیزر با تمام قدرت به سطح استیل میتابد، بخش زیادی از این حرارت مادون قرمز به سمت بالا و مستقیماً به بدنه مسی نازل بازمیگردد.

نشانههای خطرناک داغ شدن بیش از حد نازل لیزر
چگونه بفهمیم مشکل افت کیفیت یا توقف دستگاه، دقیقاً به خاطر داغ شدن نازل است؟ دستگاههای لیزر فایبر، سیستمهای هشداردهنده بسیار حساسی دارند.
اولین و بارزترین نشانه، ارور سنسور ارتفاع (BCS100) است. ظرفیت خازنی بین نازل و ورق، با تغییرات دما به شدت تغییر میکند. وقتی نازل داغ میشود، سنسور گیج شده و هدایت دستگاه را متوقف میکند. [علت پلیسه (Dross) در برش لیزری]
نشانه دوم، ذوب شدن و دفرمه شدن لبههای خود نازل است! مس نقطه ذوب بالایی دارد، اما اگر حرارت کنترل نشود، دهانه نازل از حالت دایرهای خارج شده و کج میشود. این کج شدن باعث ایجاد پلیسههای ضخیم در زیر ورق استیل خواهد شد.
روشهای عملی و قطعی برای خنکسازی نازل در برش استیل
حالا که علت این مشکل را شناختیم، باید به سراغ راهحلهای کارگاهی برویم. شما به عنوان یک اپراتور حرفهای، باید با چند تغییر کوچک در دستگاه، جلوی این حرارت مخرب را بگیرید.
اجرای دقیق این مراحل، عمر قطعات مصرفی شما را چندین برابر کرده و از خرابی سرامیک و لنزهای هد جلوگیری میکند.
۱. استفاده از گاز خنککننده جانبی (Cooling Air)
هد برخی از دستگاههای پیشرفته صنعتی (مانند هدهای Raytools یا Precitec)، دارای یک خروجی کوچک باد در کنار نازل هستند. به این خروجی، گاز خنککننده (Cooling Gas) میگویند.
شما میتوانید در تنظیمات نرمافزار (مثلاً در سیپکات)، این گزینه را فعال کنید تا یک جریان ملایم از هوای فشرده به بدنه بیرونی نازل دمیده شود. این کار به طرز معجزهآسایی دمای مس را پایین میآورد.
۲. تنظیم دقیق فاصله نازل تا ورق (Cutting Height)
هرچه نازل به حوضچه مذاب نزدیکتر باشد، حرارت بیشتری را جذب میکند. در برش استیل، شما باید فاصله برش (Cutting Height) را در بهینهترین حالت ممکن تنظیم کنید.
اگر این فاصله خیلی کم باشد (مثلاً زیر ۰.۵ میلیمتر)، علاوه بر جذب حرارت بازگشتی، خطر برخورد فیزیکی نازل با قطعات نیز بالا میرود. با افزایش منطقی این فاصله، فضای بیشتری برای فرار حرارت ایجاد خواهید کرد.
۳. انتخاب نازل باکیفیت و مناسب
همه نازلهای مسی شبیه به هم نیستند! نازلهای بیکیفیت و ارزانقیمت، ناخالصی بالایی دارند و حرارت را به جای دفع کردن، در خود نگه میدارند. [انتخاب قطر دهانه نازل لیزر فلزات]
برای برش استیل، حتماً از نازلهای تکلایه (Single) و باکیفیت بالا استفاده کنید. مس خالص بهترین رسانای حرارت است و میتواند گرمای بازتابی را به سرعت در بدنه خود پخش کند تا نقطه نوک نازل ذوب نشود.

راز کالیبراسیون سنسور در حالت گرم!
یکی از ترفندهای فوقالعادهای که اپراتورهای کهنهکار از آن استفاده میکنند، “کالیبره کردن سنسور در حالت گرم” است. این ترفند به تنهایی خطای خازنی را در برش استیل از بین میبرد. [آموزش سنتر کردن نازل در نرم افزار Cypcut]
معمولاً اپراتورها صبح اول وقت که دستگاه کاملاً سرد است، کالیبراسیون را انجام میدهند. وقتی شروع به برش استیل میکنند، نازل داغ شده و پارامترهای خازنی به هم میریزد و دستگاه ارور میدهد.
راهحل چیست؟ چند دقیقه روی یک قطعه پرت، لیزر بتابانید تا نازل به دمای کاری و واقعی خود برسد. سپس بلافاصله در همان حالت گرم، فرآیند کالیبراسیون (Calibration) را مجدداً انجام دهید. با این کار، دستگاه دمای داغ را به عنوان مرجع میپذیرد و دیگر متوقف نمیشود!
جبران خسارتهای ورق استیل با چیدمان هوشمندانه
ورق استیل ضد زنگ، یکی از گرانقیمتترین متریالهای موجود در کارگاه شماست. وقتی به دلیل داغ شدن نازل، دستگاه متوقف میشود یا لبه قطعات خراب میگردد، شما متحمل ضررهای مالی سنگینی میشوید.
در این شرایط، شما باید در بخش دیگری از کارگاه این ضررها را جبران کنید. تنها راه برای نجات سرمایه، کاهش دادن دورریز و ضایعات این ورقهای گرانقیمت است.
برای رسیدن به این هدف، استفاده از نرمافزار تخصصی آیجمزایران (IGEMS IRAN) یک الزام قطعی است. رسالت مطلق و بیچونوچرای ایجمزایران، کاهش بینظیر پرت ورق و بهینهسازی فرآیند چیدمان است.
کاهش قطعی دورریز استیل با ایجمزایران
الگوریتمهای هوش مصنوعی در نرمافزار igems، قطعات را به فشردهترین شکل ممکن روی ورق استیل میچینند. این چیدمان مینیاتوری باعث میشود هیچ فضای خالی و مفیدی روی ورق هدر نرود.
وقتی شما فایلهای خود را با آیجمز ایران چیدمان میکنید، از هر ورق استیل تعداد قطعات بسیار بیشتری استخراج خواهید کرد. این کاهش شدید پرت ورق، بلافاصله هزینههای متریال شما را پایین آورده و حاشیه سودتان را تضمین میکند.
استفاده طلایی از ضایعات استیل در کارگاه
در برش استیل، حتی یک تکه ۵ در ۵ سانتیمتری هم ارزشمند است! نرمافزارهای معمولی نمیتوانند قطعات جدید را روی پرتهای نامنظم ورق بچینند. [آموزش گام به گام چیدمان (Nesting) در پِرتها (ضایعات ورق)]
اما نرمافزار igems iran به شما اجازه میدهد تا هندسه تکه ورقهای ضایعاتی را به سیستم وارد کنید. ایجمز با دقت کامل، قطعات سفارش جدید را دقیقاً درون همین پرتها چیدمان میکند. زنده کردن این متریال مرده، یعنی تبدیل ضایعات به پول نقد!

سرعت بالای فرآیند چیدمان با IGEMS
زمان طراح شما نباید صرف جابجایی دستی قطعات شود. نرمافزار igemsiran فرآیند آمادهسازی سنگینترین پروژهها را در کسری از ثانیه انجام میدهد.
این سرعت بالا در چیدمان اتوماتیک قطعات فلزی، باعث میشود دستگاه لیزر شما همیشه خوراک برای برش داشته باشد. افزایش سرعت آمادهسازی، مستقیماً راندمان کارگاه را بالا میبرد.
جدول عیبیابی دمای نازل در برش لیزر فلزات
برای اینکه هنگام داغ شدن دستگاه گیج نشوید، یک جدول کاربردی از علائم و اقدامات فوری برای شما آماده کردهایم. این جدول را به خاطر بسپارید:
| مشکل ایجاد شده در حین کار | علت احتمالی در دستگاه لیزر | اقدام فوری و راهحل |
| ارور مکرر سنسور خازنی (Capacitance) | داغ شدن نازل و تغییر ظرفیت خازنی | توقف موقت، روشن کردن Cooling Air و کالیبره در حالت گرم |
| ذوب شدن و کج شدن نوک نازل | انعکاس شدید حرارت یا سنتر نبودن پرتو | تعویض فوری نازل و تنظیم مجدد سنتر لیزر با چسب شیشهای |
| داغ شدن شدید خودِ هد لیزر | سوختگی شیشه محافظ یا لنزهای داخلی | توقف سریع، خارج کردن دراور و چک کردن سلامت شیشهها |
| تولید پلیسه ضخیم زیر ورق استیل | افت فشار نیتروژن در اثر دفرمه شدن نازل | بررسی نازل، افزایش فشار گاز و تمیز کردن مسیر خروجی |
| دورریز بالای ورقهای استیل | استفاده از روشهای چیدمان ضعیف | استفاده از نرمافزار ایجمز برای کاهش فوری پرت متریال |
اهمیت سنتر بودن نازل در کنترل حرارت
یکی از دلایل پنهان که باعث میشود نازل مثل یک کوره داغ شود، سنتر نبودن (خارج از مرکز بودن) پرتو لیزر است. این مشکل بسیار شایع و مخرب است.
اگر پرتو لیزر دقیقاً از مرکز دایره نازل خارج نشود، بخشی از نور لیزر مستقیماً به دیواره داخلی و مسی نازل برخورد میکند. این برخورد مستقیم، مس را در چند ثانیه به نقطه ذوب میرساند!
همیشه پیش از شروع شیفت کاری، با یک تکه چسب شیشهای شفاف، نقطه خروج لیزر را تست کنید. این کار ساده، جلوی سوختن دهها نازل گرانقیمت را در طول ماه میگیرد و کیفیت برش شما را یکدست میکند.
جمعبندی
در این مقاله، صفر تا صد خنکسازی نازل در برش استیل را بررسی کردیم. دیدیم که بازتاب حرارتی استیل، چگونه میتواند قطعات هد را تحت فشار قرار دهد و باعث توقف تولید شود.
استفاده از هوای خنککننده جانبی، کالیبره کردن سنسور در حالت گرم و سنتر بودن دقیق پرتو، سه راز بزرگ برای داشتن یک شیفت کاری بدون توقف و بدون ارور هستند. اپراتور هوشمند کسی است که با این ترفندها، از سختافزار خود محافظت میکند.
و در نهایت، فراموش نکنید که استیل گران است! هیچگاه اجازه ندهید ورقهای شما با یک چیدمان ضعیف هدر بروند. با مجهز کردن کارگاه خود به نرمافزار تخصصی آیجمز ایران، فرآیند چیدمان قطعات را متحول کنید. igems با کاهش چشمگیر پرت ورق و افزایش سرعت آمادهسازی فایلها، سودآوری بینظیری را برای کسبوکار شما تضمین خواهد کرد!
سوالات متداول (FAQ)
– آیا میتوانم برای خنک شدن نازل در برش استیل، از نازلهای دولایه استفاده کنم؟
خیر! نازل دولایه مخصوص برش آهن با گاز اکسیژن است. اگر از نازل دولایه برای برش استیل استفاده کنید، جریان گاز نیتروژن مختل شده و علاوه بر داغ شدن بیشتر، لبههای استیل کاملاً سیاه و پر از پلیسه میشود.
– چرا بعد از تعویض نازل سوخته، دستگاه دوباره ارور میزند؟
هر زمان که نازل را با دست باز و بسته میکنید، ظرفیت خازنی آن تغییر میکند. شما باید بعد از هر بار تعویض نازل یا سرامیک، حتماً یک بار سنسور ارتفاع را به صورت اصولی کالیبره کنید.
– آیا نرمافزار ایجمزایران کاربری پیچیدهای دارد؟
به هیچ وجه. رابط کاربری نرمافزار igems iran کاملاً صنعتی، روان و کاربرپسند طراحی شده است. طراح شما در کوتاهترین زمان ممکن بر ابزارها مسلط شده و میتواند قطعات را با بالاترین سطح فشردگی چیدمان کند.
اگر در حوزه برش لیزر و چیدمان قطعات فعالیت میکنید، حتماً میدانید که کاهش پرت ورق، افزایش سرعت چیدمان و سازگاری نرمافزار با دستگاههای مختلف چقدر اهمیت دارد. IGEMS IRAN یک نرمافزار تخصصی چیدمان قطعات برش لیزری است که به شما کمک میکند تا هزینههای تولید را کاهش دهید، سرعت کار را بالا ببرید و از هر ورق، بیشترین بهره را ببرید.
💡 همین حالا نسخه تست رایگان را دریافت کنید! برای دریافت نسخه تست، کافیست با پشتیبانی ما تماس بگیرید یا از طریق صفحه دانلود رایگان نرم افزار IGEMS اقدام کنید. مشاوران ما آماده پاسخگویی به شما هستند!
🆔 برای دنبال کردن آخرین اخبار و آموزشها، ما را در اینستاگرام دنبال کنید.
📞 تماس با پشتیبانی: 2217-635-0912