شما هم در تنظیمات دستگاه لیزر خود دچار مشکل هستید؟ تنظیم دقیق پارامترها همیشه یکی از بزرگترین دغدغههای اپراتورها است. با این حال، جای نگرانی نیست.
برش تمیز و بدون پلیسه، نیازمند هماهنگی چند عامل مهم است. اگر این عوامل را بشناسید، کار با دستگاه بسیار لذتبخش میشود. بنابراین، کیفیت محصولات شما به شدت افزایش مییابد.
در این مقاله، راهنمای کامل تنظیمات دستگاه برش لیزری را بررسی میکنیم. با من همراه باشید تا ترفندهای حرفهای را یاد بگیرید. در نتیجه، به یک اپراتور ماهر و بیرقیب تبدیل خواهید شد!
چرا تنظیمات صحیح در دستگاه لیزر حیاتی است؟
دستگاه برش لیزر مانند یک ابزار موسیقی دقیق است. اگر سیمهای آن کوک نباشند، صدای خوبی تولید نمیکند. تنظیمات اشتباه، متریال گرانقیمت شما را هدر میدهد.
[راهنمای کامل تنظیم قدرت و سرعت لیزر]
علاوه بر این، تنظیمات غلط باعث خرابی قطعات دستگاه میشود. برای مثال، حرارت بیش از حد میتواند لنزها را بسوزاند. بنابراین، یادگیری پارامترها برای حفظ سلامت دستگاه الزامی است.
با یک تنظیم عالی، لبههای قطعه کاملاً آینهای میشوند. این کیفیت بالا، اعتبار کارگاه شما را تضمین میکند.

مهمترین پارامترها در تنظیمات دستگاه لیزر
شما برای برش قطعات، باید سه عامل اصلی را کنترل کنید. این سه عامل، مثلث طلایی برش لیزری هستند. بیایید آنها را قدم به قدم بررسی کنیم.
۱. تنظیم توان یا قدرت لیزر (Power)
توان لیزر، مقدار انرژی خروجی از هد دستگاه است. برای فلزات ضخیم، شما به توان بالایی نیاز دارید. با این حال، توان بالا همیشه خوب نیست.
[چگونه توان لیزر بر کیفیت و سرعت برش تأثیر میگذارد؟]
اگر توان بیش از حد باشد، لبههای کار میسوزند. برای متریالهای نازک، حتماً توان دستگاه را کاهش دهید. این کار از ذوب شدن قطعات جلوگیری میکند.
۲. تنظیم سرعت حرکت دستگاه (Speed)
سرعت حرکت هد، مستقیماً روی کیفیت لبهها تاثیر میگذارد. سرعت و توان باید در تعادل کامل باشند. اگر سرعت خیلی بالا باشد، برش ناقص میماند.
[9 مشکل مهم ناشی از سرعت اشتباه در برش لیزر]
از سوی دیگر، سرعت پایین باعث تجمع حرارت میشود. در نتیجه، پلیسههای سختی در زیر ورق تشکیل میگردد. بنابراین، همیشه سرعت را متناسب با ضخامت متریال تنظیم کنید.

۳. تنظیم نقطه فوکوس (Focus Position)
محل تمرکز پرتو لیزر روی ورق بسیار مهم است. برای برش استیل، فوکوس باید زیر ورق (منفی) باشد. این کار به نفوذ گاز کمک میکند.
اما برای برش آهن با اکسیژن، فوکوس را مثبت تنظیم کنید. این ترفند باعث میشود درز برش کمی بازتر شود. در نتیجه، مواد مذاب به راحتی خارج میشوند.
مدیریت گازهای کمکی در برش لیزری
گاز کمکی نقش حیاتی در کیفیت برش دارد. این گازها مواد مذاب را از شیار برش دور میکنند. شما باید فشار گاز را به دقت تنظیم نمایید.
[نقش اکسیژن، نیتروژن و هوای فشرده در برش لیزری فلزات]
برای برش استیل، از نیتروژن با فشار بالا استفاده میشود. این گاز لبههای استیل را سفید و براق نگه میدارد. با این حال، فشار اکسیژن برای برش آهن باید بسیار پایین باشد.

کاهش چشمگیر هزینهها با چیدمان هوشمندانه
تنظیمات درست دستگاه، فقط نیمی از مسیر موفقیت است. نیمه دیگر، مدیریت هوشمندانه متریال در کارگاه است. دورریز ورقهای فلزی، ضرر مالی بزرگی به همراه دارد.
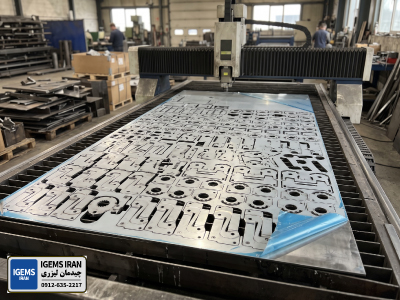
شما باید قطعات را به فشردهترین شکل ممکن روی ورق بچینید. این کار به صورت دستی عملاً غیرممکن است. بنابراین، شما به یک ابزار تخصصی و قدرتمند نیاز دارید. [چیدمان هوشمند (Nesting) چیست و چگونه هزینههای تولید را نصف میکند؟]
نرمافزار بیرقیب آیجمزایران، دقیقاً برای همین هدف ساخته شده است. این نرمافزار، تخصصیترین ابزار چیدمان فلزات در ایران است.
نقش هوش مصنوعی آیجمزایران در کارگاه
الگوریتمهای پیشرفته در نرمافزار igems، معجزه میکنند. این برنامه فضای خالی بین قطعات را کاملاً از بین میبرد. در نتیجه، پرت ورق شما به شکل چشمگیری کاهش مییابد.
علاوه بر این، آیجمز ایران قطعات را در زوایای مختلف میچرخاند. این قابلیت باعث میشود قطعات به صورت تو در تو قفل شوند. بنابراین، از هر ورق خام بیشترین استفاده را خواهید کرد.
سرعت و دقت بینظیر با igems iran
یکی دیگر از مزایای ایجمزایران، سرعت بالای پردازش است. طراح شما در چند ثانیه، پیچیدهترین پروژهها را چیدمان میکند.
همچنین، شما میتوانید از تکه ورقهای ضایعاتی استفاده کنید. نرمافزار igemsiran قطعات را دقیقاً درون این پرتها میچیند. این یک سرمایهگذاری بینظیر برای افزایش سود شماست!
جدول راهنمای سریع تنظیمات دستگاه برش
برای سرعت عمل بیشتر، این جدول را مرور کنید. این تنظیمات عمومی، نقطه شروع خوبی برای کار شما هستند.
| متریال هدف
|
گاز کمکی مناسب
|
وضعیت نقطه فوکوس
|
سرعت پیشنهادی
|
| ورق آهن (ضخیم) | اکسیژن (فشار پایین) | مثبت (بالای ورق) | پایین تا متوسط |
| ورق استیل | نیتروژن (فشار بالا) | منفی (زیر ورق) | متوسط تا بالا |
| ورق آلومینیوم | نیتروژن یا هوای فشرده | منفی (زیر ورق) | متوسط |
جمعبندی
در این مقاله، راهنمای کامل تنظیمات دستگاه برش لیزری را بررسی کردیم. دیدیم که تعادل بین سرعت، توان و فوکوس چقدر مهم است. با این تعادل، لبههایی کاملاً تمیز خواهید داشت.
همیشه پیش از شروع پروژه، یک قطعه کوچک را تست کنید. این کار از هدر رفتن متریال اصلی جلوگیری میکند. همچنین، فشار گاز را متناسب با جنس ورق تنظیم نمایید.
در نهایت، مدیریت ورقهای گرانقیمت را فراموش نکنید. با استفاده از نرمافزار ایجمز، دورریز متریال را به صفر برسانید. igems با کاهش ضایعات و افزایش سرعت، درآمد کارگاه شما را تضمین میکند.
سوالات متداول (FAQ)
– چرا با وجود تنظیمات درست، زیر قطعات آهن پلیسه میزند؟
احتمالاً فشار گاز اکسیژن شما بیش از حد بالا است. در برش آهن، فشار اکسیژن باید بسیار پایین (معمولاً زیر ۰.۸ بار) تنظیم شود تا لبهها نسوزند.
– چگونه میتوانم تنظیمات درست را برای ورقهای جدید پیدا کنم؟
بهترین راه، اجرای یک تست برش ساده است. از سرعتهای بالا شروع کنید و کمکم آن را کاهش دهید تا به بهترین کیفیت لبه دست پیدا کنید.
– آیا نرمافزار آیجمزایران به تنظیمات دستگاه هم کمک میکند؟
خیر. تخصص اصلی igems iran، چیدمان قطعات و کاهش شدید ضایعات ورق است. شما فایل بهینهشده را از آیجمز میگیرید و سپس تنظیمات حرارتی را در کنترلر دستگاه وارد میکنید.
اگر در حوزه برش لیزر و چیدمان قطعات فعالیت میکنید، حتماً میدانید که کاهش پرت ورق، افزایش سرعت چیدمان و سازگاری نرمافزار با دستگاههای مختلف چقدر اهمیت دارد. IGEMS IRAN یک نرمافزار تخصصی چیدمان قطعات برش لیزری است که به شما کمک میکند تا هزینههای تولید را کاهش دهید، سرعت کار را بالا ببرید و از هر ورق، بیشترین بهره را ببرید.
💡 همین حالا نسخه تست رایگان را دریافت کنید! برای دریافت نسخه تست، کافیست با پشتیبانی ما تماس بگیرید یا از طریق صفحه دانلود رایگان نرم افزار IGEMS اقدام کنید. مشاوران ما آماده پاسخگویی به شما هستند!
🆔 برای دنبال کردن آخرین اخبار و آموزشها، ما را در اینستاگرام دنبال کنید.
📞 تماس با پشتیبانی: 2217-635-0912